
قالب های رزوه ای دو لبه
سازگاری تخصصی: قالبها که منحصراً برای ماشینهای رزوهزنی هوشمند طراحی شدهاند، دارای ساختاری با ماشینکاری با دقت بالا هستند که کاملاً با پارامترها...
See Details
یک سازنده لوله که از اره خرد کن ساینده به یک اره تبدیل می شود اره برش سرد فلز بلافاصله متوجه یک چیز می شود: انتهای برش در لمس خنک است و لبه تقریباً برای جوشکاری آماده است. بدون سنگ زنی، بدون تغییر رنگ آبی، بدون انتظار برای خنک شدن قطعه. این تفاوت فوری - یک برش بدون سوراخ و با ثبات ابعادی - به همین دلیل است که اره های سرد به استانداردی برای پردازش فولاد ساختاری، لوله و آلومینیوم با حجم بالا تبدیل شده اند. درک تداخل تیغه، سرعت و تغذیه، یک اره سرد خوب را به یک دارایی بلندمدت و کم هزینه برای هر برش تبدیل می کند.
یک اره برش سرد از یک تیغه دایره ای دندانه دار ساخته شده از فولاد پرسرعت (HSS) یا بخش هایی با نوک کاربید تنگستن (TCT) استفاده می کند. تیغه با RPM کنترل شده و نسبتاً کم می چرخد - اغلب بین 20 تا 150 متر در دقیقه سرعت سطح، بسته به ماده - و قطعه کار به تیغه وارد می شود یا سر تیغه در مواد حرکت می کند. فرآیند برش یک عمل تراشهسازی واقعی و شبیه فرز است: هر دندان یک براده کوچک و هلالی شکل را بریده و آن را از کاسه خارج میکند. از آنجایی که بیشتر گرمای تولید شده به جای قطعه کار یا تیغه وارد تراشه می شود، مواد خنک می مانند. این به شدت با برش ساینده تضاد دارد، جایی که اصطکاک تقریباً تمام انرژی را به گرمایی تبدیل می کند که وارد قطعه می شود.
گیربکس های دو مرحله ای یا موتورهای درایو مستقیم گشتاور ثابت را در سرعت های پایین تیغه حفظ می کنند. خنک کننده سیل یا روانکاری با حداقل مقدار (MQL) مستقیماً در منطقه برش برای کنترل بیشتر دما و شستشوی تراشه ها اعمال می شود. نتیجه یک برش با تلورانس های محکم است - معمولاً 0.1 ± میلی متر در قطر و عمود بودن - و بدون منطقه متاثر از گرما که ریزساختار فلز را تغییر دهد یا باعث تاب خوردگی شود.
فروشگاههایی که هزینه هر قطعه و زمان خرابی را پیگیری میکنند، سود واضحی را هنگام انتقال به برش سرد گزارش میدهند. مزایا فراتر از یک لبه تمیز است.
عملکرد یک اره سرد منوط به انتخاب تیغه مناسب برای فلز در حال برش است. دو متغیر مهم عبارتند از ماده دندان و زیر و بمی دندان (دندان در هر اینچ یا TPI). دستورالعمل های عمومی:
در صورت شک، دندان های بیشتر مساوی برش بهتر نیست. گام بیش از حد ریز در مواد ضخیم باعث بسته بندی تراشه و اضافه بار تیغه می شود. هدف این است که 2 تا 3 دندان در ضخامت دیواره درگیر شوند.
| مواد | نوع تیغه | سرعت سطح (m/min) | نرخ خوراک (میلی متر/ دور) |
|---|---|---|---|
| فولاد ملایم (نوار جامد) | HSS، سه تراشه | 25-35 | 0.05-0.08 |
| لوله ضد زنگ 304/316 | کبالت HSS یا TCT | 15-25 | 0.04-0.06 |
| اکستروژن های آلومینیومی | TCT، فلوت صیقلی | 100-150 | 0.10-0.20 |
| لوله فولادی کربنی جدار نازک | HSS، گام خوب (10-14 TPI) | 30-40 | 0.04-0.06 |
اپراتورها اغلب اره های سرد را خیلی سریع اجرا می کنند و رفتار چرخ های ساینده را تقلید می کنند. سرعت صحیح سطح به مواد و قطر تیغه بستگی دارد. یک اشتباه رایج استفاده از یک تیغه 350 میلیمتری در همان دور در دقیقه با تیغههای 250 میلیمتری - مقیاسهای سرعت سطحی با قطر است. همیشه سرعت را بر حسب متر در دقیقه تنظیم کنید، نه RPM را به تنهایی.
نرخ تغذیه، که ضخامت تراشه را کنترل می کند، به همان اندازه حیاتی است. خوراکی که خیلی سبک است از طریق مالش گرما تولید می کند و تیغه را زودتر کدر می کند. خوراک بیش از حد سنگین باعث اضافه بار دندان می شود و می تواند باعث شکستگی فاجعه بار دندان شود. تراشه ایدهآل یک روبان نقرهای رنگ محکم روی فولاد است - تراشههای آبی یا قهوهای نشاندهنده گرما و گرد و غبار نشاندهنده مالش است. خوراک را تا زمانی تنظیم کنید که تراشه ها آن رنگ نقره ای به کاهی روشن را نشان دهند.
استفاده از مایع خنک کننده باید به ناحیه برش برخورد کند، نه اینکه فقط تیغه را آب کند. خنک کننده های نیمه مصنوعی با غلظت 5 تا 8 درصد بهترین تعادل خنک کننده و شستشوی تراشه را فراهم می کنند. برای آلومینیوم، یک روغن مستقیم یا غبار MQL از ایجاد تراشه بدون لکهدار شدن فلز جلوگیری میکند.
اره های سرد در چندین فرمت موجود هستند که هر کدام برای حجم و دقت خاصی مناسب است.
برای لوله های برش تاسیساتی که بعداً رزوه می شوند، یک اره سرد نیمه اتوماتیک که درست قبل از ایستگاه رزوه کاری قرار می گیرد یک جریان کاری بدون درز ایجاد می کند. انتهای مربعی و بدون سوراخ اره سرد تضمین می کند که قالب رزوه ای به طور تمیز درگیر می شود و سایش قالب را کاهش می دهد و ریزش های برش مجدد را از بین می برد.
در هر خط ساخت لوله، کیفیت انتهای برش مستقیماً بر عمر ابزار رزوهکاری و دقت شکل رزوه تأثیر میگذارد. انتهای لوله ارهشده سرد بدون رسوب، بدون سوراخ و بدون اعوجاج بیرونی وارد دستگاه رزوهکشی میشود. این امر بار شعاعی روی قالب های رزوه ای را کاهش می دهد و منجر به تحمل رزوه های تنگ تر می شود. بسیاری از مغازههایی که ارههای برش سرد فلزی را با رزوهکش اتوماتیک ترکیب میکنند، 20 تا 30 درصد افزایش عمر قالب را گزارش میکنند، صرفاً به این دلیل که قالبها از طریق لبههای اکسید شده و ناهموار برش نمیدهند. برای عملیات پردازش لوله گالوانیزه یا ضد زنگ، تمیز بودن برش سرد نیز از آلودگی و گاز گرفتن در حین رزوه گیری جلوگیری می کند.
در حالی که اره های سرد تنها انتخاب برای برش فلز نیستند، اما بر کاربردهای خاص غالب هستند. تصمیم معمولاً به مواد، اندازه دسته و نیازهای تکمیلی پایین دست بستگی دارد.
| روش | کیفیت برش | ورودی گرما | بهترین برنامه |
|---|---|---|---|
| اره سرد | بدون سوراخ، مربع | حداقل | لوله، لوله، مواد جامد؛ با حجم بالا؛ تقریباً آماده جوش |
| اره خرد کن ساینده | خشن، گودال، HAZ | خیلی بالا | برش میدانی، میلگرد، تعمیرات یکباره |
| اره باند | خوب، زبری جزئی | کم | جامدات بزرگ، بستههای سنگین، هزینه کم تیغه |
| پلاسما | اریب، تفاله | بالا | برش های ساختاری خشن، غیر دقیق |
برای لوله ها و لوله هایی با قطر کمتر از 150 میلی متر که رزوه کاری یا جوشکاری بعدی برنامه ریزی شده است، اره سرد بهترین تعادل سرعت، دقت و هزینه را ارائه می دهد. اره نواری در هر برش کندتر است. چرخ های ساینده نیاز به یک مرحله تمیز کردن دارند. اره های سرد یک قطعه آماده برای استفاده را درست از دستگاه تولید می کنند.
حتی تیغه های پریمیوم HSS یا کاربید نیز در صورت نادیده گرفتن چند قانون عملیاتی ممکن است زودتر از کار بیفتند. شایع ترین مشکلات عبارتند از:
یک اره نیمه اتوماتیک نیمه اتوماتیک با تیغه 350 میلی متری و گیره پنوماتیکی می تواند برش لوله فولادی ملایم 50 میلی متری را در کمتر از 8 ثانیه انجام دهد، از جمله گیره/بازکردن گیره. در یک جابجایی، این تقریباً 1500 قطعه است در مقایسه با 900-1000 قطعه در یک اره ساینده، زمانی که تغییرات تیغه و سنگ زنی را در نظر بگیرید. با یک چرخ ساینده که تنها 100 تا 200 برش دوام می آورد و یک تیغ اره سرد که 2000 برش بین تیز کردن مجدد دوام می آورد، صرفه جویی در کار و مواد مصرفی افزایش می یابد. در یک آمار تغییر در دنیای واقعی، یک فروشگاه ساخت گزارش داد که هزینه های مصرفی پس از تغییر به برش سرد از 0.22 دلار به ازای هر برش به 0.07 دلار کاهش یافته است - کاهش 68٪ - و زمان کار برای هر قطعه 30٪ کاهش یافته است زیرا سنگ زدایی حذف شده است.
سرمایه گذاری ماشین معمولاً در عرض 12 تا 18 ماه در یک لوله فولادی کربنی برش تک شیفتی بازپرداخت می شود. برای مغازههای ضد زنگ و آلومینیوم، که در آنها سنگزدایی و دوباره کاری پرهزینهتر است، نقطه سربهسر اغلب کمتر از 9 ماه است.

سازگاری تخصصی: قالبها که منحصراً برای ماشینهای رزوهزنی هوشمند طراحی شدهاند، دارای ساختاری با ماشینکاری با دقت بالا هستند که کاملاً با پارامترها...
See Details
این دستگاه رزوه زنی لوله برقی 2.5 اینچی 15-65 میلی متری SQ65 یک ابزار صنعتی حرفه ای است که برای عملیات رزوه کاری دقیق لوله طراحی شده است، با محدوده...
See Details
این چکش چرخشی بدون برس لیتیوم یونی 21 ولتی یک ابزار صنعتی است که برای حفاری و حفاری در بتن، سنگ و سایر مواد سخت طراحی شده است. مجهز به موتور پرق...
See Details
چکش دوار لیتیوم یونی 21 ولتی XJ.709 بدون برس با مغناطیسی بالا یک چکش صنعتی از برند Xiaojia است. مجهز به موتور براشلس با مغناطیسی بالا، 30 درصد گشتا...
See Details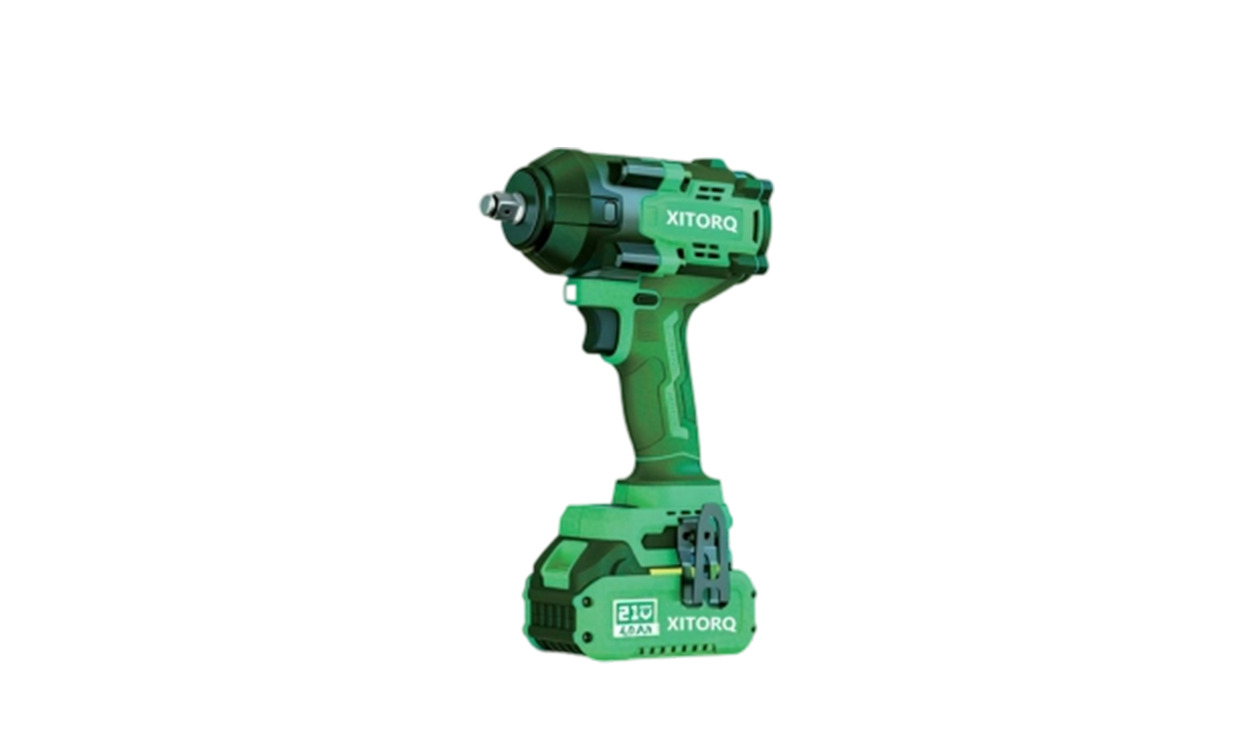
آچار ضربه ای بدون جاروبک لیتیوم یونی 21 ولت XJ.570 یک ابزار صنعتی سبک از برند Xiaojia است. مجهز به موتور بدون جاروبک 5220 و مکانیزم ضربه دنده سی...
See Details
آچار ضربه ای بدون جاروبک لیتیوم یونی 21 ولت XJ.580 یک ابزار با درجه صنعتی متوسط از برند شیائوجیا است. این موتور مجهز به موتور بدون جاروبک ارتق...
See Details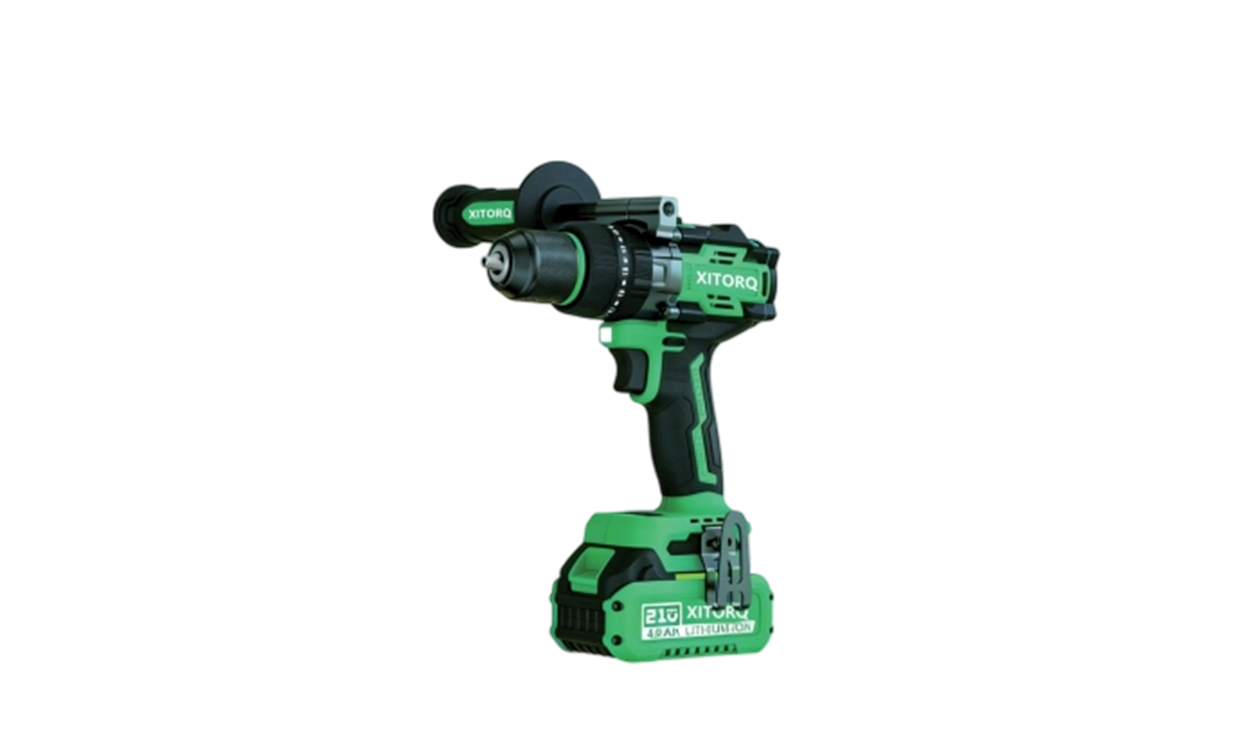
دریل/درایور چکشی براشلس لیتیوم یونی 21 ولت XJ.615 یک دریل شارژی دو منظوره از برند شیائوجیا است. این دستگاه با یک بسته باتری 21 ولتی برای قابلیت حمل...
See Details
اره دایره ای بدون برس با مغناطیسی بالا لیتیوم یونی 21 ولت XJ.853 یک اره مدور دستی درجه صنعتی از برند شیائوجیا است. با داشتن یک موتور بدون برس با...
See Details
اره برقی 4 اینچی براشلس 16 ولت XJ.204 یک اره زنجیری لیتیوم یون فشرده از برند شیائوجیا است. با استفاده از یک موتور 16 ولت براشلس با میله راهنما 4...
See Details
این تفنگ اسپری لیتیوم یون 21 ولت (مدل هواپیمای کوچک) یک ابزار رنگ آمیزی شارژی قابل حمل است که برای پاشش رنگ طراحی شده است. با استفاده از یک سیست...
See Details
حق چاپ © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers