
ماشین نخ زنی هوشمند
1. به طور خودکار قطر لوله را شناسایی کنید 2. تنظیم و تنظیم خودکار ابزار 3. اندازه لوله از 15 میلی متر تا 100 میلی متر 4. زمان ...
See Details
یک آتش اصلی چهار اینچی، تقریباً چهل مفصل، یک تاریخ تحویل دو هفتهای، و یک ماشین با امتیاز فقط دو اینچ. این عدم تطابق گرانترین اشتباه در رزوهکاری لوله است و بهعنوان تجهیزات اجارهای، اضافه کاری یا رزوههایی که در روز بازرسی در بررسی گیج ناموفق هستند نشان داده میشود. تعمیر به طور پیش فرض دستگاه بزرگتری نیست. این سه متغیر را به درستی تطبیق می دهد: اندازه لوله و ضخامت دیوار، استاندارد نخی که بازرس اندازه گیری می کند، و تعداد اتصالاتی که خدمه شما باید در هر شیفت برش دهند.
این سه مورد را به درستی دریافت کنید و همه چیز، از جمله قیمت، منطقی است. آنها را اشتباه بگیرید و هیچ مقدار اسب بخار آن را جبران نمی کند.
دستگاه رزوه کشی سیستمی از پنج قسمت است: چاکی که لوله را نگه می دارد، سر قالبی که نخ را برش می دهد، محرکی که آن را می چرخاند، روانکاری و جابجایی تراشه، و پایه یا نیمکتی که روی آن قرار می گیرد. ضعف در هر یک از آنها به صورت لوله بیضی شکل، نخ های پاره شده یا ماشینی که در زیر بار روی زمین راه می رود نشان می دهد.
پنج ویژگی قبل از قیمت سزاوار توجه شما هستند:
با بزرگترین لوله پروژه شروع کنید، سپس یک اندازه فضای سر را اضافه کنید. اگر کار شامل رایزرهای 4 اینچی و هدرهای 6 اینچی باشد، دستگاه 4 اینچی در حال حاضر بسیار کوچک است. اگر کار 1/2 تا 2 اینچ تهویه مطبوع و خطوط انشعاب آبپاش باشد، یک دستگاه 4 اینچی سرمایه و وزن اضافی در محل تلف می شود.
برای کارهای معمول نصب و نگهداری، سه کلاس ماشین بیشتر موقعیت ها را پوشش می دهند.
| کلاس | ظرفیت معمولی | روش نخ زنی | بهترین مناسب برای | احتیاط عملی |
|---|---|---|---|---|
| زه کش دستی | 1/2 تا 2 اینچ | دستی، تک سر قالب | تعمیرات، اتصالات کوچک، فضاهای محدود | خستگی اپراتور، مخروطی ناسازگار در طولانی مدت |
| برقی دو سرعته | 15 تا 100 میلی متر (1/2 تا 4 اینچ) | درایو موتور، دو محدوده سرعت | نصب در محل، لوله کشی آتش نشانی، شبکه HVAC | به قدرت پایدار و مدیریت صحیح سایش قالب نیاز دارد |
| هوشمند خودکار | قابل تنظیم، معمولاً تا 4 اینچ و بالاتر | گیره برقی، تغذیه و روانکاری | مغازه های ساخت، تعداد اتصالات بالا، نخ های غیر استاندارد | هزینه سرمایه بالاتر، نیاز به اپراتورهای آموزش دیده و نگهداری برنامه ریزی شده |
یک ماشین الکتریکی دو سرعته مانند SQ100 15 تا 100 میلی متر را پوشش می دهد، در حالی که SQ65 15 تا 65 میلی متر را پوشش می دهد. تفاوت یک کلاس اندازه تعیین می کند که آیا یک خط 3 اینچی معمول است یا غیرممکن.
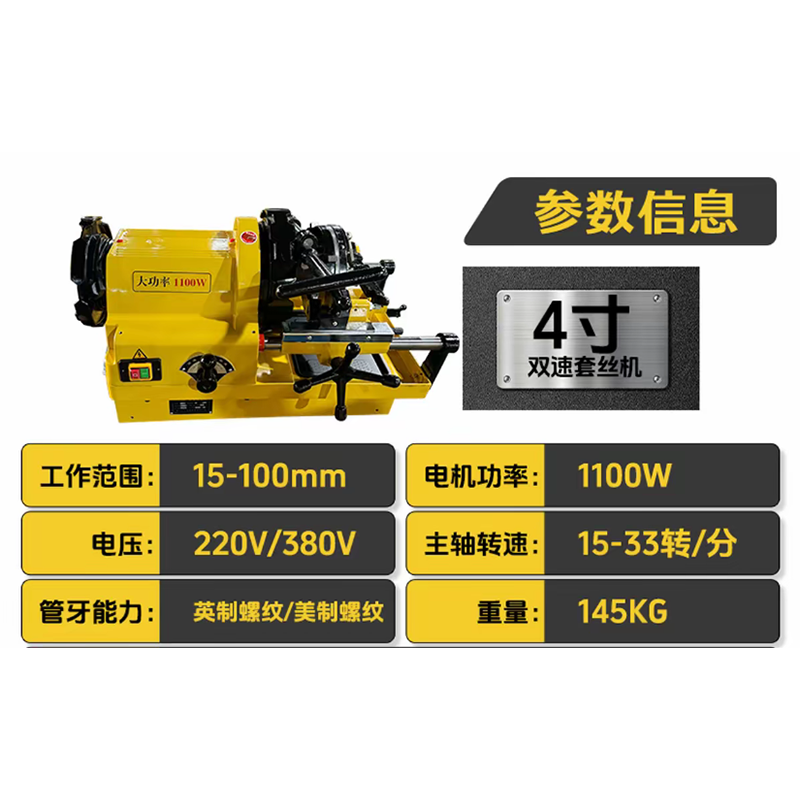 دستگاه رزوه زنی لوله برقی 4 اینچی SQ100 15-100 میلی متری دو سرعته این دستگاه رزوه زنی لوله برقی 4 اینچی 15-100 میلی متری SQ100 برای عملیات رزوه کاری دقیق و کارآمد لوله مهندسی شده است، با محدوده کاری 15-100 ... مشاهده محصول →
همچنین سازگاری مواد را بررسی کنید. رزوه های فولاد کربنی به راحتی؛ لوله های ضد زنگ، گالوانیزه و آلیاژی به سرعت های آهسته تر، قالب های تیزتر و سیال برش سخاوتمندانه تر نیاز دارند و برخی از گریدهای ضد زنگ جدار نازک باید با روشی کاملاً متفاوت برش داده شوند.
تصمیم حسابی است نه ترجیحی. در فولاد کربنی 2 اینچی، یک رزوهکار دستی معمولاً 8 تا 15 دقیقه در هر اتصال زمانی که راهاندازی و جابجایی را انجام میدهید، طول میکشد. یک ماشین الکتریکی دو سرعته این زمان را تقریباً به 3 تا 5 دقیقه می رساند. یک دستگاه اتوماتیک با گیره، تغذیه و روانکاری برقی می تواند به 1.5 تا 2.5 دقیقه برسد و اپراتور مختار است لوله بعدی را در حالی که رزوه فعلی قطع می شود آماده کند.
این تفاوت را در هزینه خدمه ضرب کنید. در 150 مفاصل، فاصله بین 12 دقیقه تا 3 دقیقه در هر مفصل تقریباً 22 ساعت کار در یک کار واحد است، قبل از شمارش مجدد کار روی نخ های رد شده. این معمولاً کل توجیه برای ارتقاء یک کلاس است.
ماشینهای اتوماتیک قیمت خود را در سه موقعیت خاص به دست میآورند: تعداد اتصالات زیاد در اندازههای تکراری، مشخصات رزوهای مخلوط یا غیر استاندارد که گام و عمق قابل تکرار را میطلبد، و مغازههایی که کیفیت رزوه مستقیماً بر مونتاژ پایین دست تأثیر میگذارد. برای پیمانکاری که بیست مفصل در هفته در پنج سایز برش میدهد، یک ماشین برقی دوسرعته بهتر است بخرد، و پسانداز مربوط به قالبها، قطعات یدکی و چاک یدکی است.
جایی که اتوماسیون واقعاً نتایج را تغییر می دهد، ثبات است. ماشینی که نرخ تغذیه و روانکاری را کنترل می کند، متغیر اپراتور را حذف می کند که باعث می شود رزوه ها بین شیفت ها تغییر کنند، که زمانی اهمیت دارد که یک بازرس یک اتصال از ده را اندازه گیری کند. ما محلول های نخ زنی بر اساس ایده خروجی قابل تکرار به جای سرعت خام به تنهایی ساخته شده اند.
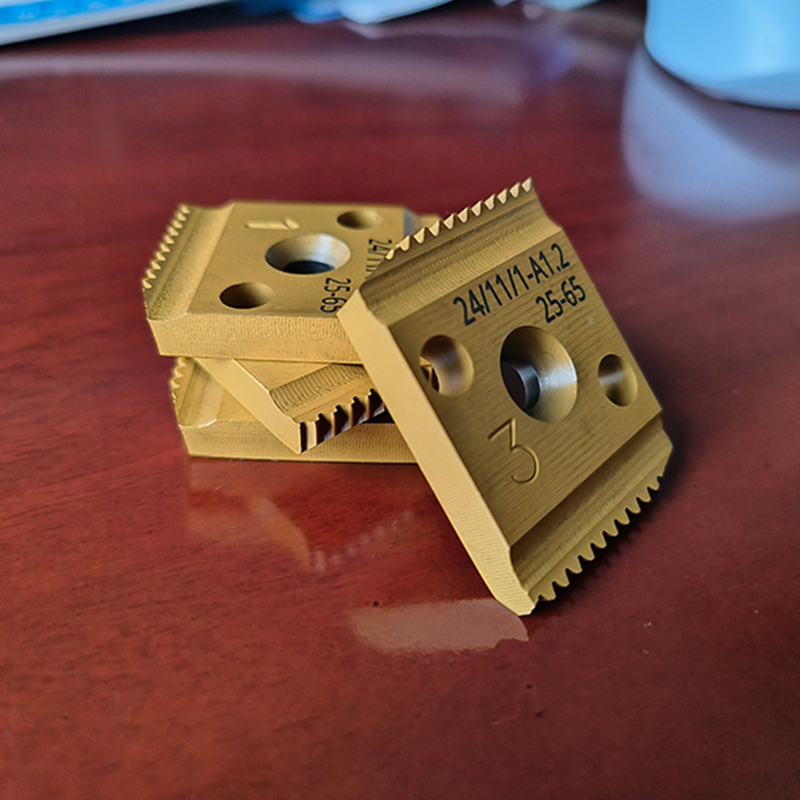 ماشین نخ زنی هوشمند 1. به طور خودکار قطر لوله را شناسایی کنید مشاهده محصول →
نقص نخ به ندرت فوراً از بین می رود. آنها در طول تست فشار یا پس از یک فصل چرخه حرارتی شکست می خورند. سه چک بیشتر آنها را می گیرد.
رزوه های NPT در 1:16 مخروطی می شوند و مخروطی باید توسط قالب بریده شود، نه اینکه با سفت شدن بیش از حد مجبور شود. یک اتصال NPT به درستی برش خورده باید با دست محکم شود و تقریباً دو تا سه دور باقی مانده باشد، سپس با آچار دو تا سه دور بچرخانید. چرخش کمتر به معنای نخ کم اندازه است. بیشتر به این معنی است که نخ خیلی عمیق بریده شده یا قالب فرسوده شده است.
برای بررسی میدانی سریع از یک گام سنج و برای پذیرش از یک گیج حلقه یا دوشاخه استفاده کنید. یک موقعیت تلورانس معمولی مثبت یا منفی یک دور از صفحه گیج پایه است. اگر مفاصل شما در یک شیفت به سمت منهای حرکت می کنند، متوقف شده و قالب را بررسی کنید. سایش پیشرونده و یکنواخت است، بنابراین هر رشته بعدی آن را به ارث می برد.
رزوههای پارهشده، ژولیده یا داغ شده به چهار دلیل به ترتیب احتمال اشاره میکنند: قالبهای کسلکننده، مایع برش ناکافی یا نادرست، سرعت بیش از حد اسپیندل، یا لولهای که به صورت متحدالمرکز نگه داشته نمیشود. قبل از سرزنش دای هد، چاک را چک کنید.
قالبها جایی هستند که بودجههای رشتهای به آرامی درز میکنند. قالب های فولادی با سرعت بالا لبه ای بسیار طولانی تر از معادل های فولاد کربنی دارند، مخصوصاً در لوله های ضد زنگ و گالوانیزه، و بریدگی های قطع شده را که در زمان تغییر ضخامت دیواره لوله رخ می دهد، تحمل می کنند. طرحهای دو لبه بر روی لبههای جلویی و انتهایی برش داده میشوند، که گشتاور مورد نیاز در هر پاس را کاهش میدهد و تاج تمیزتری ایجاد میکند و قیمت خرید کمی بالاتر است.
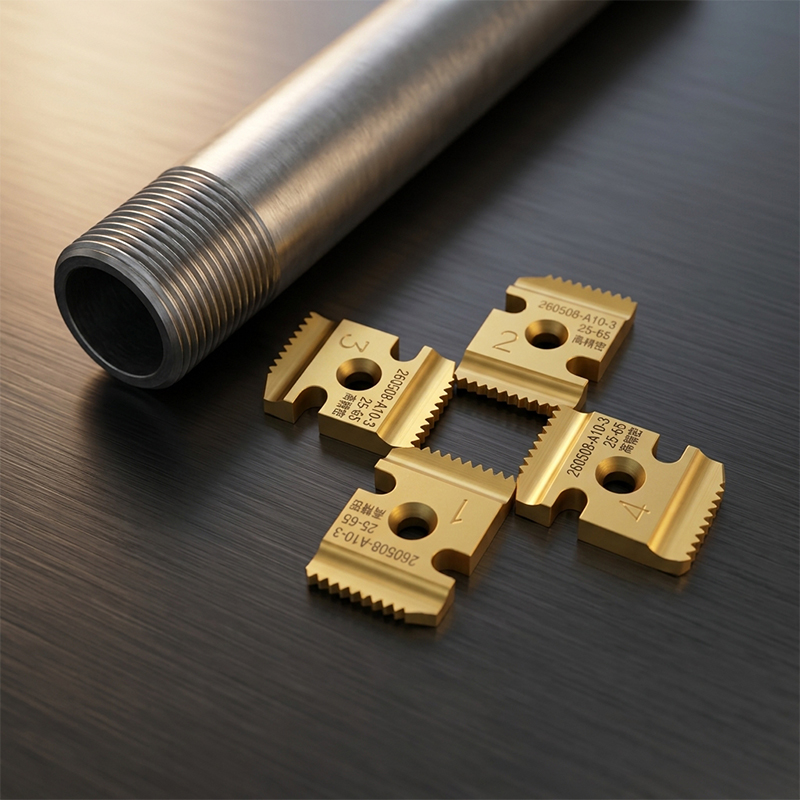 قالب های رزوه ای دو لبه سازگاری تخصصی: قالبها که منحصراً برای ماشینهای رزوهزنی هوشمند طراحی شدهاند، دارای ساختاری با دقت بالا هستند که کاملاً با کارکرد ... مشاهده محصول →
سیال برش در فولاد اختیاری نیست. قالب را خنک میکند، تراشهها را شستشو میدهد و اصطکاکای را که باعث ایجاد گاز میشود، کنترل میکند. خشک کردن دستگاه برای صرفه جویی در مایعات معمولاً مصرف قالب را دو برابر می کند و نرخ پس زدن را افزایش می دهد که هزینه ای بسیار بیشتر از خود مایع است. یک سینی تراشه یا جداکننده را در حلقه نگه دارید تا سیال در چرخش مجدد مواد ساینده را به لبه برش نبرد.
سفارش طبق استانداردی که پروژه شما مشخص می کند از بین می رود و یک مجموعه یدکی را در سایت نگه دارید. یک قالب فرسوده می تواند کل خدمه را برای یک روز بیکار کند، در حالی که کشتی جایگزین.
قبل از رسیدن دستگاه، عرضه را تأیید کنید. رزوه های برقی دو سرعته معمولاً در پیکربندی های تک فاز 220 ولت و سه فاز 380 ولت موجود هستند و این دو در محل قابل تعویض نیستند. سرنخ های بلند باعث افت ولتاژ می شوند که به صورت آهسته استارت و موتور سوخته نشان داده می شود. از کوتاه ترین کابل سنگین ممکن استفاده کنید و مدار را با یک دستگاه جریان باقیمانده محافظت کنید.
نکات ایمنی عملی که خدمه باتجربه اعمال می کنند: یک سوئیچ پایی به طوری که هر دو دست از سر قالب دور بمانند، محافظت از چاک چرخان، توقف اضطراری در دسترس، و توقف فوری در صورت شروع به راه رفتن دستگاه یا جابجایی لوله. مکان های مرطوب و کارهای زمستانی در فضای باز نیاز به توجه ویژه ای به وضعیت کابل دارند، و دستگاه باید به جای اینکه بر روی برش ها قرار گیرد، روی پایه یا نیمکت تراز شود.
اره های برش سرد و سایر ابزارهای آماده سازی باید با همان نظم و انضباط استفاده شوند. رزوه های انتهای لوله مربعی و بدون سوراخ بسیار دقیق تر از یک برش با دیسک ساینده است و در مقایسه با برش مجدد نخ خراب، خلل زدن چند ثانیه طول می کشد.
برای بررسی عمیقتر فرآیند انتخاب، از جمله مبادلات بین کلاسها، این راهنمای عملی را ببینید نحوه انتخاب دستگاه رزوه زنی لوله .
برای بزرگترین لولهای که رزوه میکنید بخرید، استاندارد رزوهای که بازرس شما اندازهگیری میکند، و تعداد مشترکی که خدمه شما باید در هر شیفت تولید کنند. این سه پاسخ تعیین میکنند که آیا یک ماشین الکتریکی دوسرعته یا یک واحد هوشمند خودکار خرید صحیحی است یا خیر، و همچنین تعیین میکنند که چقدر باید برای قالبها و روغن کاری هزینه کنید. هر ردی که به یک قالب کسل کننده یا یک چاک لغزنده برمی گردد، تصمیمی بود که در مرحله خرید گرفته می شد، نه در محل.
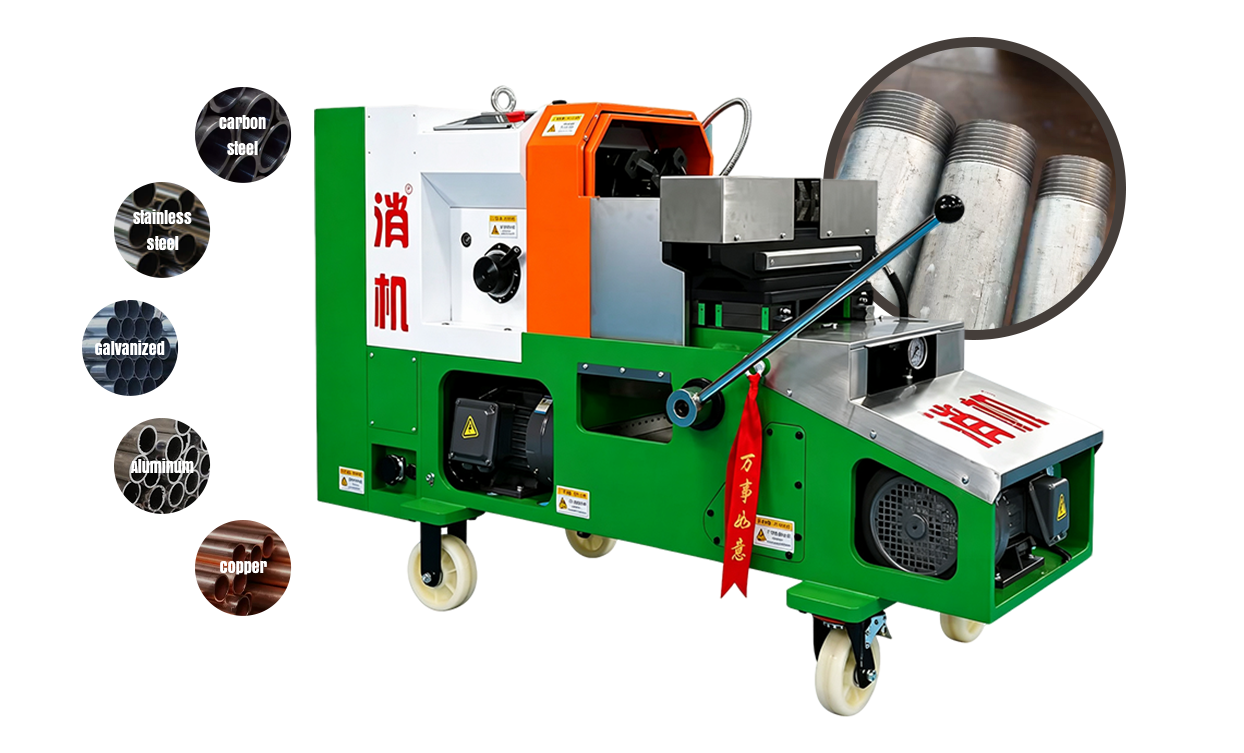
1. به طور خودکار قطر لوله را شناسایی کنید 2. تنظیم و تنظیم خودکار ابزار 3. اندازه لوله از 15 میلی متر تا 100 میلی متر 4. زمان ...
See Details
1. تنظیم هوشمند، پیچ الکتریکی 2. صرفه جویی در نیروی کار و بهبود کارایی 3. طرح معقول، ایمن و قابل اعتماد است 4. گشتاور قابل تنظیم، بازگشت خ...
See Details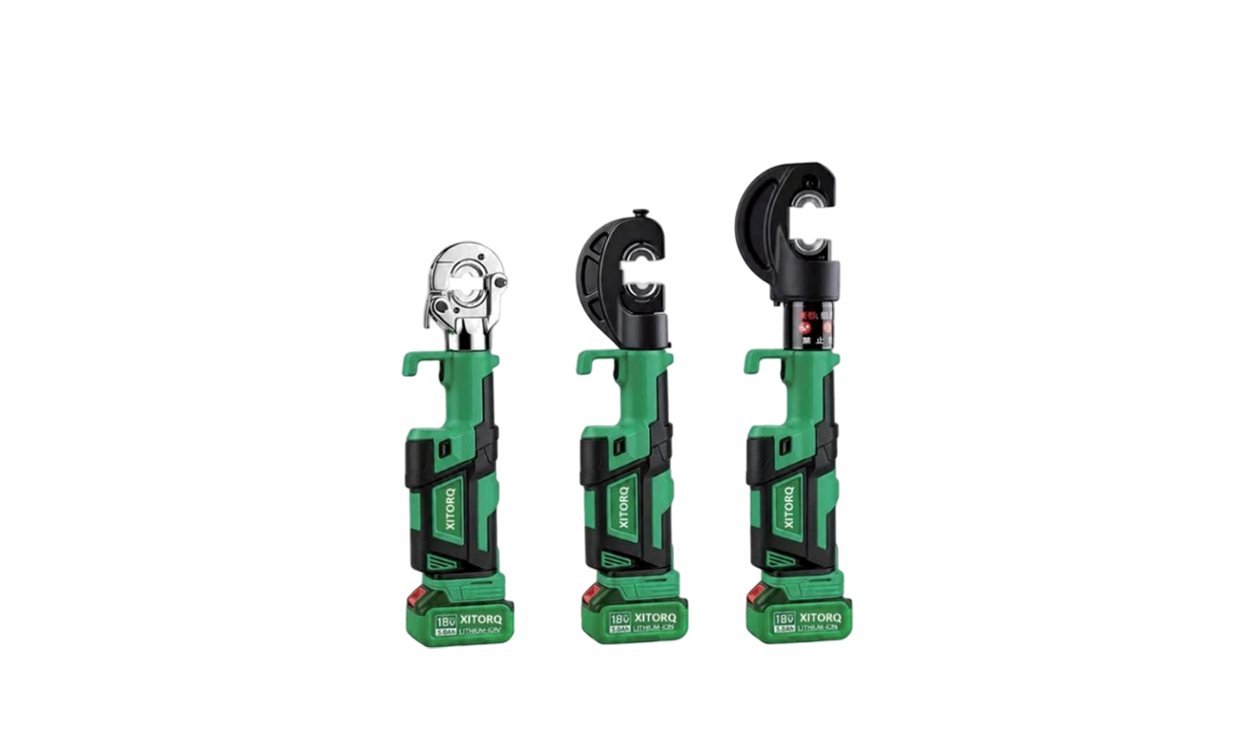
این ابزار لیتیوم یون هیدرولیک 18 ولت یک ابزار هیدرولیک قابل حمل است که برای چین دادن ترمینال کابل طراحی شده است. دارای یک سیستم قدرت لیتیوم یون ...
See Details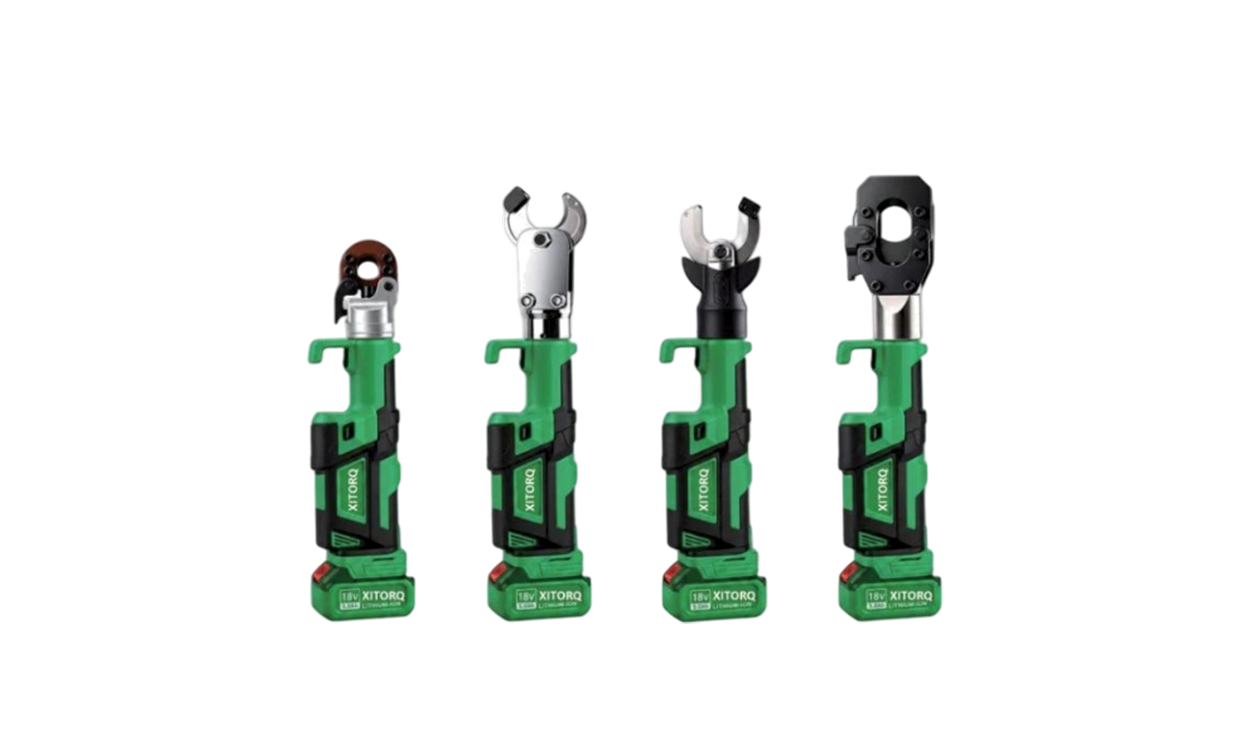
این کابل برش صنعتی 18 ولت لیتیوم یون یک ابزار حرفه ای است که برای برش کابل با قطر بزرگ طراحی شده است. این دستگاه دارای یک سیستم قدرت لیتیوم یون ...
See Details
این پمپ تست فشار الکتریکی 380 ولت یک دستگاه حرفه ای است که برای تست فشار هیدرواستاتیک و نشت یابی لوله ها، شیرها، مخازن تحت فشار و سایر تجهیزات طراح...
See Details
این اره سرد 220 ولت 14 اینچ آهنربای دائمی فرکانس متغیر یک ابزار برش صنعتی است که برای برش پروفیل فلزی طراحی شده است. دارای موتور فرکانس متغیر آه...
See Details
دریل/درایور چکشی 21 ولتی لیتیوم یونی XJ.608 یک دریل شارژی همه کاره صنعتی از برند Xiaojia است. این موتور دارای یک موتور بدون جاروبک با سوئیچینگ د...
See Details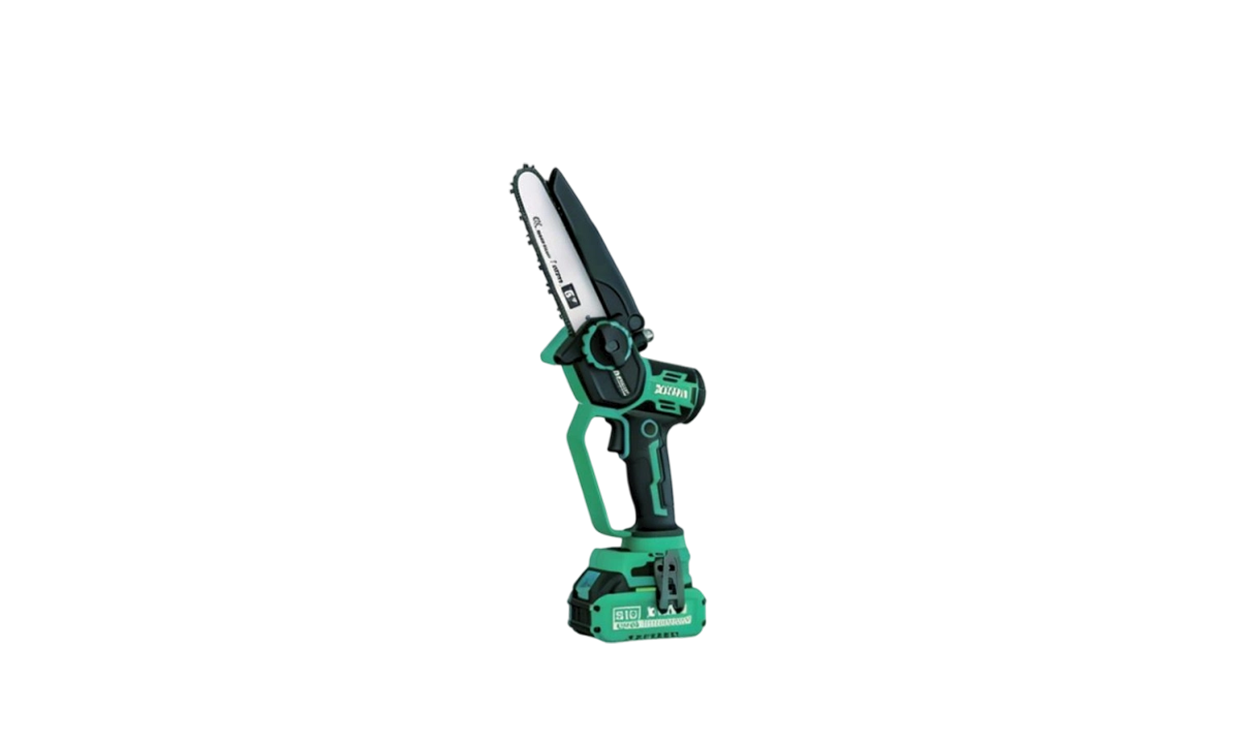
اره برقی براشلس 6 اینچی XJ.206 16 ولتی یک اره زنجیری لیتیوم یونی با اندازه متوسط از برند شیائوجیا است. با استفاده از یک موتور 16 ولت براشلس با م...
See Details
این تفنگ اسپری لیتیوم یون 21 ولت (مدل هواپیمای کوچک) یک ابزار رنگ آمیزی شارژی قابل حمل است که برای پاشش رنگ طراحی شده است. با استفاده از یک سیست...
See Details
تفنگ اسپری لیتیوم یون 21 ولت MT یک تفنگ اسپری شارژی درجه صنعتی از برند شیائوجیا است. این موتور مجهز به موتور بدون جاروبک ارتقا یافته با فشار اسپ...
See Details
حق چاپ © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers