
اره برش سرد فلزی تبدیل فرکانس
1. عملکرد نسل بعدی، ارائه بیش از 3500 برش دقیق با هر تیغه 2. فناوری موتور هوشمند 3. راهنمای خط سایه دقیق 4. ویژگی های ایمنی پیشرفته
See Details
ابزارهای Spud در شکل های بسیار بیشتر از آنچه اکثر خریداران انتظار دارند فروخته می شوند و تفاوت ها جنبه زیبایی ندارند. آچاری با اندازه پیچ M16 فلنج M24 را هم تراز نمی کند، اسپاد ریخته گری در فصلی از فولاد سازه ای دوام نمی آورد، و میله اسپاد اصلا ابزار تراز نیست. آنچه در ادامه میآید نشان میدهد که نام واقعاً به چه چیزی اشاره میکند، نحوه تطبیق یک اسپاد با سوراخ پیچ، فولادی که باید روی آن اصرار کرد، و جایی که ابزار در یک دنباله ساخت قرار میگیرد که قبلاً شامل تجهیزات برش و نخ میشود.
ابزار اسپاد ابزاری دستی است که انتهای کار آن یک سنبله فولادی مخروطی است که در سوراخ پیچ ناهمتراز قرار می گیرد تا دو قسمت را در رجیستر قرار داده و در حالی که یک بست در آن قرار دارد، آنها را در آنجا نگه دارد. سنبله اسپاد است. مخروطی کار را انجام می دهد.
هندسه ساده است و این نکته است. یک اسپاد همه منظوره از حدود 6 میلیمتر در نوک تا 20 یا 25 میلیمتر در شانه کشیده میشود و روی یک مخروط کم عمق زمین میشود تا بتوان آن را در اعماق مختلف قرار داد. کمی آن را به داخل فشار دهید و یک افست کوچک را اصلاح می کند. آن را بیشتر فشار دهید و مفصل بیشتر حرکت می کند. طول بدنه 250 تا 450 میلی متری اهرم کافی برای چرخاندن فلنج بدون خم شدن دائمی در پیچ می دهد.
جایی که ابزار spud جایگاه خود را در سایت کسب می کند:
عبارت spud tool حداقل سه محصول مختلف را در بر می گیرد و اشتباه گرفتن آنها در مرحله خرید رایج ترین اشتباه در این دسته است. جدول زیر آنها را با پایان کار، اندازه و حالت خرابی جدا می کند.
| آچار اسپاد (پادگر) | سنبله مخروطی به اضافه یک فک شش گوش ثابت | طول 250 تا 450 میلی متر؛ پایه مخروطی 12 تا 25 میلی متر | تراز فلنج و ساختار، سپس سفت شدن | فک نمی تواند با هر اندازه مهره مطابقت داشته باشد |
| آچار اسپاد ساختاری | باریک تر، بدن سنگین تر، گاهی اوقات صورت چکشی | 300 تا 600 میلی متر؛ تا 1.4 کیلوگرم | نصب فولاد در ارتفاع و اتصالات پیچ و مهره ای سنگین | خیلی سنگین و خیلی طولانی برای کارهای نیمکتی یا با سوراخ کوچک |
| میله اسپاد | اسکنه یا نقطه روی یک میله جامد طولانی | 1.0 تا 1.5 متر؛ 3 تا 12 کیلوگرم | بالابر، کنجکاو، صفحه و ریل متحرک | بدون انتهای آچار؛ سوراخ پیچ را تراز نمی کند |
| اسپاد (خرد لوله) | نوک یا نوک جوش کوتاه | با اندازه لوله مطابقت دارد | نازل ها، نقاط تست، زهکش ها روی رگ ها | اصلا ابزار دستی نیست |
قطر پیچ سوراخ ترخیص را تنظیم می کند، سوراخ ترخیص پایه اسپاد را تنظیم می کند، و پایه اسپاد تعیین می کند که چه مقدار ناهماهنگی می توانید بدون آسیب بکشید. دنباله را با آن ترتیب کار کنید و ابزار برای اولین بار جا می شود.
با استفاده از سوراخ های فاصله متوسط تا ISO 273، یک پیچ 16 میلی متری از سوراخ 17.5 میلی متری، یک پیچ 20 میلی متری از 22 میلی متر و یک پیچ 24 میلی متری از 26 میلی متر عبور می کند. یک پایه اسپاد در تقریباً 85 تا 90 درصد قطر سوراخ به طور تمیز قرار می گیرد و همچنان نیرو را به جای سطح پیچ و مهره به دیواره سوراخ منتقل می کند.
طول یک تصمیم جداگانه است. یک آچار 250 تا 300 میلیمتری برای کار روی نیمکت و فلنجهای کوچک مناسب است، در حالی که 400 میلیمتر و بالاتر، دسترسی مورد نیاز برای قرقرههای بزرگ و اتصالات ساختاری را فراهم میکند. طولانیتر بهطور خودکار بهتر نیست: هر 100 میلیمتر دستگیره اضافی، نیروی موجود در مخروطی را چند برابر میکند، و این نیرو همان چیزی است که لبههای سوراخ را در زمانی که اتصال به شدت از حالت ثبت خارج میشود، تغییر شکل میدهد.
اتصالات رشته ای مشکل تراز متفاوتی را ایجاد می کند. در جایی که یک قرقره به جای فلنج با رزوه های NPT، BSPT یا BSPP به هم وصل می شود، سوال فیت آپ به جای ثبت سوراخ به درگیری و آب بندی نخ تبدیل می شود و ابعاد مربوطه در این قسمت مشخص شده است. راهنمای انواع و اندازه رزوه لوله .
یک آچار اسپاد پول خود را در اولین 40 میلی متر فولاد به دست می آورد، بنابراین آلیاژ و عملیات حرارتی آن بیش از هر ویژگی دیگری در ابزار اهمیت دارد. کروم-مولی فورج شده قطره ای مانند 4140، با سختی مخروطی تقریباً به 40 تا 45 HRC و بدنه نرم تر، ترکیبی است که بدون شکننده شدن شکل خود را حفظ می کند.
کروم-مولی فورج شده قطره ای
فولاد کربن ریخته گری یا نورد شده
دستگیره های فولادی لوله ای سوء استفاده از سایت را تحمل می کند. دسته های چوبی ضربه را جذب می کنند، اما خشک می شوند و منقبض می شوند. دستگیره های کامپوزیت عایق شده تنها انتخاب معقول برای کارهای الکتریکی هستند، که در آن ولتاژ 1000 ولت یک الزام است تا خوب بودن. در سمت فک، اندازههای ثابت به بهترین وجه میگیرند، فکهای قابل تنظیم اندازههای مهرههای بیشتری را به قیمت شیب پوشش میدهند، و نسخههای جغجغهدار سرعت پیچهای طولانی را تسریع میکنند، اما مکانیزمی را اضافه میکنند که در نهایت شن پیدا میشود.
ابزارهای برشی که در فاصله چند متری استفاده می شوند از همان منطق متالورژی پیروی می کنند. یک قالب رزوهای که سختی خود را از دست داده است، به همان روشی که یک اسپاد نرم سوراخ ایجاد میکند، نخ را پاره میکند، به همین دلیل است که درجه فولاد ابزار و عملیات حرارتی در بحث خرید یکسان هستند.
 قالب های رزوه ای فولادی با سرعت بالا برای ماشین های رزوه زنی الکتریکی قالب های رزوه ای HSS دقیق برای ماشین های الکتریکی، در مجموعه های چهار تکه برای رزوه های BSPT و NPT با شیارهای حذف تراشه و استانداردهای علامت گذاری شده با لیزر ارائه می شود. مشاهده محصول →
اسپاد یک ابزار مناسب است. پس از برش و رزوه یا شیار زدن لوله وارد می شود و قبل از اعمال گشتاور نهایی خارج می شود. مغازههایی که یک توالی ثابت در اطراف آن قانون اجرا میکنند، به ندرت نیاز به سوراخ کردن دارند، و چیدمان تجهیزات پشت چنین ترتیبی در این موارد مشخص شده است. راه حل های ساخت و نصب لوله .
مرحله اول جایی است که بیشترین درد در تناسب اندام ایجاد می شود. برشی که به اندازه نیم درجه از مربع خارج شده باشد، صفحه فلنج را از موازی خارج می کند، و هنگامی که چهره ها با یکدیگر می جنگند، هیچ اهرمی سوراخ های پیچ را به یک خط تمیز باز نمی گرداند.
 اره برش سرد فلزی تبدیل فرکانس اره سرد 220 ولت 3500 وات با تیغه 355 میلی متری و سرعت متغیر 700-1300 دور در دقیقه، دارای راهنمای خط سایه برای تراز برش در ساخت لوله. مشاهده محصول →
مرحله دوم جایی است که کیفیت نخ تعیین می شود. یک نخ ناهموار روی نوک پستان یا انتهای قرقره، طول موثر مجموعه را یک کسری تغییر می دهد، و کسری ها همان چیزی هستند که هم ترازی دو دقیقه ای را به یک بحث بیست دقیقه ای با چکش تبدیل می کنند.
 دستگاه رزوه زنی هوشمند برای لوله DN15–DN100 تنظیم خودکار قطر لوله و رزوه کاری لوله کوچک 4 ثانیه ای از رزوه های بریتانیایی، آمریکایی و متریک روی لوله های کربن، گالوانیزه، ضد زنگ، آلومینیوم و مس پشتیبانی می کند. مشاهده محصول →
بیشتر خرابیهای ابزار اسپاد، خرابیهای اهرمی هستند: از ابزار خواسته میشود بیش از آنچه سوراخ میتواند جبران کند، جبران کند. فلنجی که 5 میلی متر خارج از رجیستری است، نیاز به شل شدن و تنظیم مجدد مفصل دارد، نه آچار طولانی تر و وزن بدن بیشتر.
فلنج های ضد زنگ نسبت به فولاد کربنی به مراقبت بیشتری نیاز دارند. اسپاد باید با دیوار سوراخ تماس داشته باشد و با هیچ چیز دیگری، زیرا یک سنبله که روی سطح فلنج کشیده میشود، سطح را لکه دار میکند و مسیر نشتی را برای شروع ایجاد میکند. واشرهای سخت شده و مجموعههای ساختاری با استحکام بالا به همان اندازه نابخشودنی هستند: مخروطی که بیش از حد تیز باشد سوراخ را مشخص میکند و مخروطی که بیش از حد کند است اصلاً وارد نمیشود. یک قطره ضد چسبندگی روی اسپاد آن را در شرایط مرطوب آزاد نگه میدارد و زخمهای ناشی از سوراخهای ضد زنگ را کاهش میدهد.
خرید بر اساس اندازه سوراخ اول، فولادی دوم و نوع فک سوم; هر ویژگی دیگر اولویت است. یک چک لیست کوتاه تصمیم را در جهت درست نگه می دارد.
از یک ابزار اسپاد برای قرار دادن سوراخهای پیچ و مهره ناهمتراز در خط و نگه داشتن اتصال در حین نصب بست استفاده میشود. سنبله مخروطی وارد سوراخ می شود، اتصال به رجیستری می چرخد و پیچ بدون نیروی وارد می شود. این تجهیزات استاندارد برای آرایش فلنج، نصب فولاد ساختاری و تراز پیش ساخته است.
یک پیچ 5/8 اینچی از یک سوراخ در حدود 17.5 میلی متر عبور می کند، بنابراین یک پایه اسپاد 15 تا 16 میلی متری به درستی جا می شود. یک آچار با پایه 12 میلی متری در سوراخ به صدا در می آید و یک پایه 20 میلی متری قبل از رسیدن به عمق کار گوه می شود.
بله، در اکثر بازارهای انگلیسی زبان، این دو نام یک ابزار را توصیف می کنند: یک سنبله مخروطی با یک فک شش گوش. کاربرد منطقهای متفاوت است و در آمریکای شمالی نسخه ساختاری آن را اغلب فقط آچار اسپاد یا سنجاق گاوی با آچار متصل مینامند.
می تواند، با دقت. مخروطی باید فقط دیواره سوراخ را لمس کند، هرگز به سطح فلنج یا قسمت نشیمنگاه واشر، و سوراخ باید تمیز و کمی روغن کاری شود. برای کارهای ضد زنگ بهداشتی یا با خلوص بالا، پین تراز با نوک نرم انتخاب مطمئنتری است.

1. عملکرد نسل بعدی، ارائه بیش از 3500 برش دقیق با هر تیغه 2. فناوری موتور هوشمند 3. راهنمای خط سایه دقیق 4. ویژگی های ایمنی پیشرفته
See Details
را کمپرسور هوا سری F1200 برای تامین هوای فشرده مطمئن و مقرون به صرفه طراحی شده است که هسته اصلی آن طراحی بدون روغن با راندمان بالا و عملکرد ...
See Details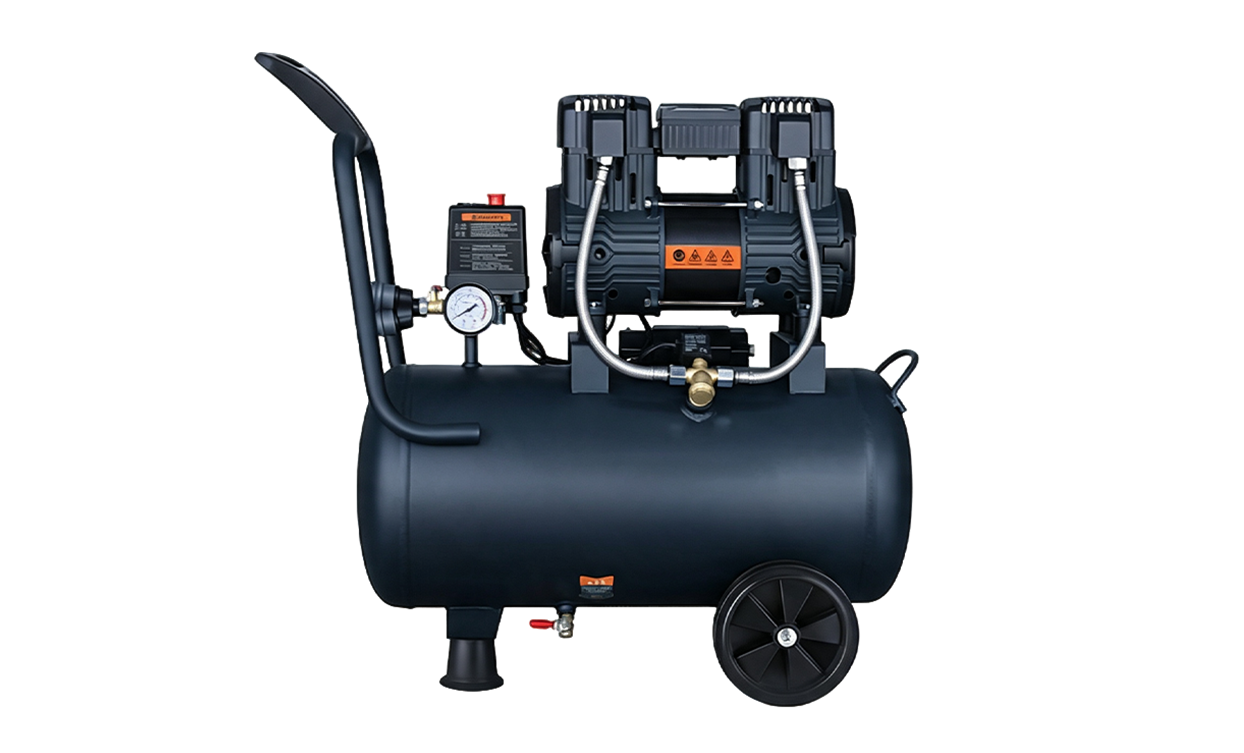
را کمپرسور هوا سری F1680 برای تامین هوای پایدار و کارآمد طراحی شده است که دارای فناوریهای اصلی فشردهسازی چند سیلندر، فنآوری جت ورودی هوای...
See Details
سازگاری تخصصی: قالبها که منحصراً برای ماشینهای رزوهزنی هوشمند طراحی شدهاند، دارای ساختاری با ماشینکاری با دقت بالا هستند که کاملاً با پارامترها...
See Details
آچار ضربه ای بدون جاروبک لیتیوم یونی 21 ولت XJ.580 یک ابزار صنعتی متوسط از برند Xiaojia است. این موتور مجهز به یک بدون جاروبک ارتقا یافته موتو...
See Details
آچار ضامن دار زاویه دار 16 ولتی بدون جاروبک XJ.592 یک جغجغه جمع و جور صنعتی از برند Xiaojia است. کامپیوتر به موتور 16 ولت براشلس و طراحی زاویه دار،...
See Details
آسیاب براش بدون برس با مغناطیسی بالا 21 ولتی لیتیوم یون XJ.918 یک آسیاب صنعتی سنگین از برند Xiaojia است. این موتور دارای یک موتور بدون برس با مغ...
See Details
اره دیره ای بدون برس با مغناطیسی بالا لیتیوم یونی 21 ولت XJ.853 یک اره مدور دستی درجه صنعتی از برند شیائوجیا است. با داشتن یک موتور بدون برس با ...
See Details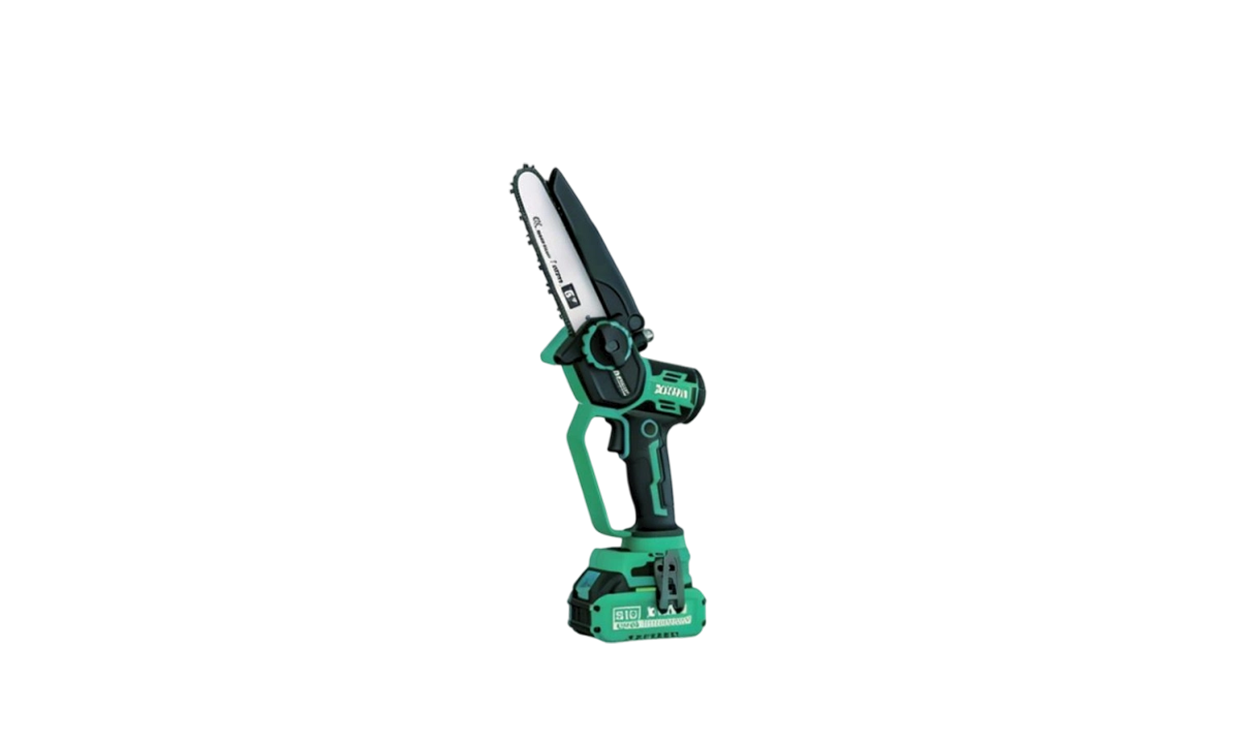
اره برقی 6 اینچی براشلس 16 ولت XJ.206 یک اره زنجیری لیتیوم یونی با اندازه متوسط از برند شیائوجیا است. با استفاده از یک موتور 16 ولت براشلس با ...
See Details
تفنگ اسپری لیتیوم یون 21 ولت MT یک تفنگ اسپری شارژی درجه صنعتی از برند Xiaojia است. این موتور مجهز به بدون جاروبک افزایش یافته با موتور فشار اسپ...
See Details
حق چاپ © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers