چگونه هندسه برش بر پایان نخ در ماشین های رزوه کاری الکتریکی تاثیر می گذارد
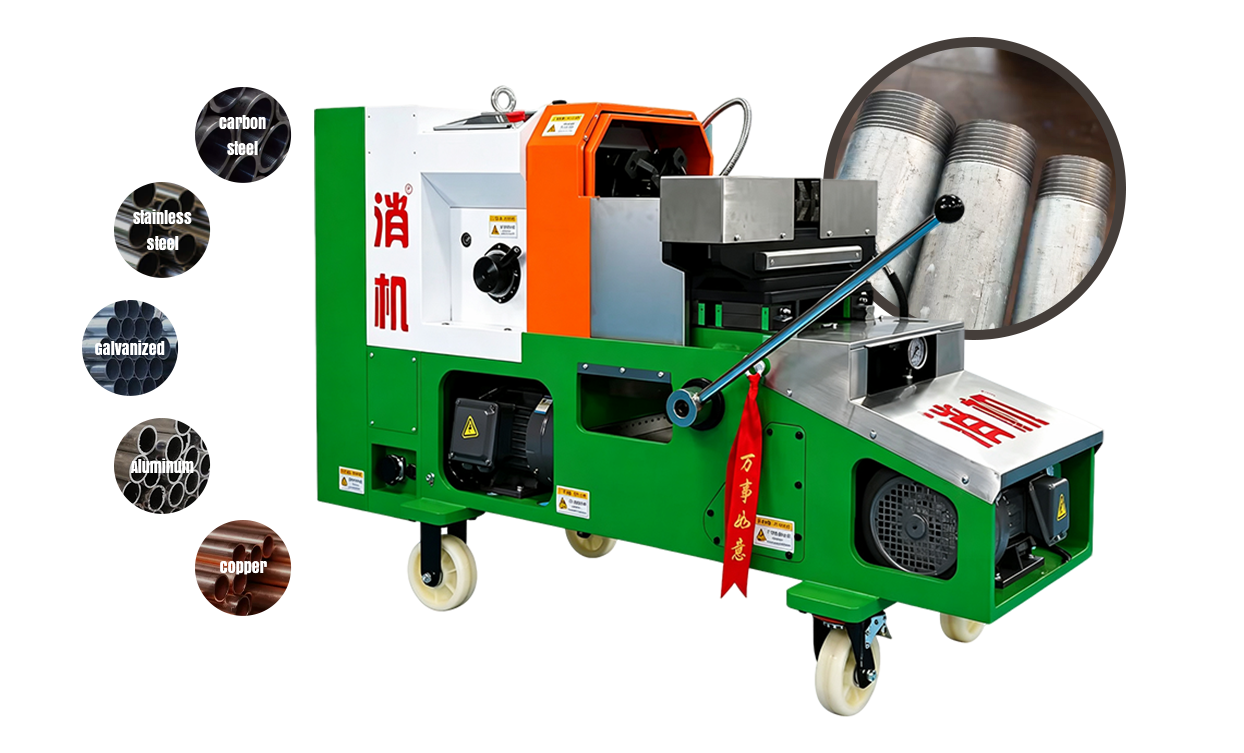
هندسه لبه برش در قالب های رزوه ای فولادی با سرعت بالا به طور مستقیم هم فرم تراشه و هم کیفیت سطح رزوه را تعیین می کند. عوامل کلیدی عبارتند از زاویه چنگک، زاویه تسکین، و مشخصات شیارهای براده برداری. در ماشین رزوه زنی الکتریکی، سرعت چرخش ثابت و زیاد است. بنابراین، قالب باید بتواند مواد را بدون اصطکاک بیش از حد که منجر به سخت شدن کار یا پاره شدن نخ ها می شود، برش دهد.
یک قالب خوب طراحی شده از یک عمل برش پیشرونده در سرب پخ خود استفاده می کند. سرب به جای اینکه رزوه کامل را در یک دور بچرخاند، بار برش را روی چندین دندان توزیع می کند. این فشار شعاعی روی لوله را کاهش میدهد و به حفظ گرد بودن کمک میکند - یک چالش رایج هنگام رزوهکشی لولههای فلزی با دیواره نازک یا نرم.
تخلیه تراشه به ویژه در قطرهای بالای 2 اینچ بسیار مهم است. در اینجا، حجم مواد حذف شده قابل توجه است. قالبهای رزوهای فولادی پرسرعت ما دارای فلوتهای صیقلی و زاویهدار هستند که تراشهها را بهطور مماس بیرون میآورند و از برش مجدد دستههایی که در غیر این صورت به سمت نخ تازه میخورد، جلوگیری میکنند. در Hangzhou Xinabo، هر نسل از هندسه قالب بر روی ماشینهای رزوهکاری هوشمند خود اعتبارسنجی میشود تا تضمین کند که جریان تراشه هرگز در چرخه بستن و نمایهسازی تداخل نمیکند.
- زاویه قلاب تهاجمی اما کنترل شده مقاومت برش را تا حد کاهش می دهد 20% روی لوله فولادی ملایم
- نقش برجسته شعاعی از 3 تا 5 درجه پشت لبه برش کشش پاشنه را بدون به خطر انداختن استحکام لبه به حداقل می رساند.
- شیارهای تراشه شکن با شعاع مناسب از ایجاد براده های بلند و رشته ای که می توانند دور سر قالب بپیچند، جلوگیری می کند.
انتخاب اندازه ست قالب مناسب برای برنامه های معمول لوله
قطر بیرونی لوله نه تنها با اندازه اسمی آن، بلکه با جدول دیواری آن نیز متفاوت است. برای قالب های رزوه ای فولادی با سرعت بالا قالب مورد استفاده در رزوه های لوله مخروطی، باید لوله را با قطر شروع صحیح درگیر کند تا نخی با طول درگیری مناسب با دست تنگ شود. عدم تطابق می تواند منجر به رزوه هایی شود که قبل از آب بندی پایین می آیند یا برعکس، ارتفاع نخ کافی را باقی نمی گذارند.
در عمل، لوله 1 اینچی Schedule 40 دارای OD 1.315 اینچ است، در حالی که لوله Schedule 80 با همان اندازه اسمی دارای OD یکسان است اما دیواره ضخیمتری دارد. قالب رزوه ای روی سطح بیرونی برش می دهد، بنابراین مجموعه قالب برای لوله اسمی 1 اینچی باید این تحمل OD را داشته باشد. پیکربندیهای 4 تکهای که ما ارائه میدهیم، قطرهای پرکاربرد در حفاظت در برابر آتش و لولهکشی را پوشش میدهند، با اندازه هر مجموعه قالب برای مطابقت با محدوده استاندارد OD در ASME B36.10.
پوشش معمولی مجموعه قالب های رزوه ای فولادی با سرعت بالا برای ماشین های رزوه زنی الکتریکی | تنظیم پیکربندی | محدوده اندازه لوله اسمی | تمرکز برنامه |
| مجموعه 1/2 "–3/4" | DN15–DN20 | خطوط انشعاب آبپاش، لوله کشی مسکونی |
| مجموعه 1 "–2" | DN25–DN50 | استندپایپ، بالابرهای اصلی تامین آب |
| مجموعه 2.5 تا 4 اینچ | DN65–DN100 | هدرهای اصلی آتش نشانی، لوله کشی فرآیند صنعتی |
Hangzhou Xinabo این قالبهای رزوهای فولادی پرسرعت را طوری طراحی کرده است که با نرخ تغذیه و گشتاور خروجی دستگاههای رزوهکاری الکتریکی ما مطابقت داشته باشد و اطمینان حاصل کند که از کوچکترین تا بزرگترین قطر مجموعه، قالب به آرامی و بدون وارد کردن بار ضربهای به موتور درگیر میشود.
BSPT در مقابل بررسی موضوع NPT و ملاحظات تبادل میدانی
اگرچه هر دو BSPT (مخروطی لوله استاندارد بریتانیا) و NPT (مخروط لوله ملی) رزوه های مخروطی با یک 1:16 نسبت مخروطی، اشکال نخ آنها ناسازگار است. BSPT از a استفاده می کند 55 درجه شامل زاویه با ریشه ها و تاج های گرد است، در حالی که NPT از a استفاده می کند 60 درجه زاویه با تاج ها و ریشه های صاف. وقتی قالب های رزوه ای فولادی با سرعت بالا برای برش هر دو استاندارد طراحی می شوند، هندسه قالب باید دقیقاً به یک نمایه اختصاص داده شود - قالب جهانی وجود ندارد.
راستیآزمایی در این زمینه را میتوان بهسرعت با یک گیج سطح نخ و یک الگوی نمایه انجام داد. گام برای یک نخ BSPT 1/2 اینچی 14 رشته در هر اینچ است، مشابه NPT، که اغلب منجر به شناسایی اشتباه می شود. با این حال، تفاوت در مقایسه کننده پروفیل یا حتی با بررسی بصری روشن شکل تاج آشکار می شود. یک قانون قابل اعتماد: اگر تاج به طور مشخص گرد به نظر می رسد و علامت گذاری روی اتصالات "Rp" یا "Rc" را نشان می دهد، قالب باید یک پیکربندی BSPT باشد.
کاربرد درزگیر نیز متفاوت است. رزوه های NPT معمولاً نیاز به نوار PTFE یا درزگیر مایع دارند که روی رزوه نر اعمال می شود، در حالی که سیستم های BSPT، به ویژه آنهایی که ISO 7-1 را دنبال می کنند، ممکن است بیشتر به تداخل فلز به فلز در اتصال مخروطی، با استفاده کم از ترکیب اتصال دهنده تکیه کنند. استفاده از قالب رزوهای فولادی با علامت NPT در کار BSPT، حتی با درزگیر سنگین، آببندی را به خطر میاندازد، زیرا سطح تماس کناره رزوه با عدم تطابق زاویه کاهش مییابد.
قالبهای رزوهای فولادی پرسرعت ما در انواع BSPT و NPT اختصاصی موجود است و Hangzhou Xinabo تضمین میکند که هر مجموعه با استاندارد نخ علامتگذاری شده است تا حدس و گمان در سایتهای ساختمانی با استاندارد مختلط حذف شود.
به حداکثر رساندن عمر سرویس قالب HSS از طریق نظارت بر شرایط لبه
قالبهای رزوهای فولادی با سرعت بالا میتوانند صدها چرخه رزوهکاری را قبل از نیاز به تیز کردن مجدد تحمل کنند، اما طول عمر آنها به شدت به تشخیص علائم اولیه تخریب لبه بستگی دارد. عملی ترین نشانگر میدان افزایش جذب جریان موتور در دستگاه نخ زنی الکتریکی است. افزایش از 10 تا 15 درصد بالاتر از جریان پایه برای اندازه لوله معین نشان می دهد که لبه های برش گرد شده و اصطکاک در حال افزایش است.
بازرسی بصری تحت بزرگنمایی سه مرحله سایش را نشان می دهد:
- سایش اولیه پهلو: زمین سایش خوب و یکنواخت تا 0.1 میلی متر طبیعی است و بر دقت رزوه تأثیر نمی گذارد.
- تشکیل دهانه: حفره های موضعی روی صفحه چنگک نشان می دهد که HSS از نظر حرارتی در نقطه تماس نرم شده است. روغن کاری باید فورا بررسی شود.
- بریدگی لبه: ریز تراشه در امتداد لبه تشکیل تاج باعث ایجاد قله های نخ ناهموار می شود و یک سیگنال قطعی است که آسیاب مجدد به تاخیر افتاده است.
هنگامی که تیز کردن مجدد انجام می شود، حذف مقدار مساوی از مواد از هر دندان برش برای حفظ متمرکز بودن قالب بسیار مهم است. حتی یک 0.02 میلی متر عدم تقارن می تواند باعث شود که نخ از دور بریده شود. در Hangzhou Xinabo، قالبهای رزوهای فولادی پرسرعت ما از یک روکش HSS جامد با فاصله دندانهای متعادل آسیاب میشوند، به طوری که پس از آسیاب مجدد حرفهای، تحمل شکل اولیه را حفظ کرده و به تولید اتصالات لوله محکم و قابل اطمینان ادامه میدهند.